TheCevni podajalnikse je pojavil kot nepogrešljiv del opreme v sodobnih postopkih obdelave cevi, ki premosti vrzel med skladiščenjem surovin in hitrimi stroji za rezanje ali oblikovanje. Ta celovita analiza preučuje temeljno vlogo dovajalnikov cevi v avtomatiziranih proizvodnih linijah, raziskuje njihov tehnološki razvoj, ključne komponente in ključne prednosti, ki jih prinašajo učinkovitosti proizvodnje. Razprava zajema dve primarni konfiguraciji – popolnoma samodejne in polavtomatske dovodnike cevi – skupaj z njihovimi aplikacijami v panogah, od avtomobilske in vesoljske do gradbeništva in obnovljivih virov energije. S podrobnim pregledom sistemov za krmiljenje servo motorjev, delovanja vmesnika človek-stroj, zmogljivosti rokovanja z materialom in integracije z nadaljnjo opremo članek prikazuje, zakaj je dovajalnik cevi postal bistvena hrbtenica sodobnih postopkov obdelave cevi.
1. Opredelitev cevnega podajalnika in njegove vloge v sodobni proizvodnji
TheCevni podajalnikje specializiran kos opreme, zasnovan za avtomatsko ali polavtomatsko dostavo cevastih materialov, kot so bakrene cevi, železne cevi, aluminijaste cevi in cevi iz nerjavečega jekla, do nadaljnjih obdelovalnih strojev, vključno s stroji za rezanje, stiskalnicami za oblikovanje in opremo za varjenje. V svojem bistvu služi podajalnik cevi kot kritični vmesnik med skladiščenjem surovin in proizvodnim procesom, s čimer zagotavlja, da so cevi predstavljene predelovalni opremi v pravilni orientaciji, razmiku in hitrosti za vzdrževanje neprekinjenega, učinkovitega toka proizvodnje.
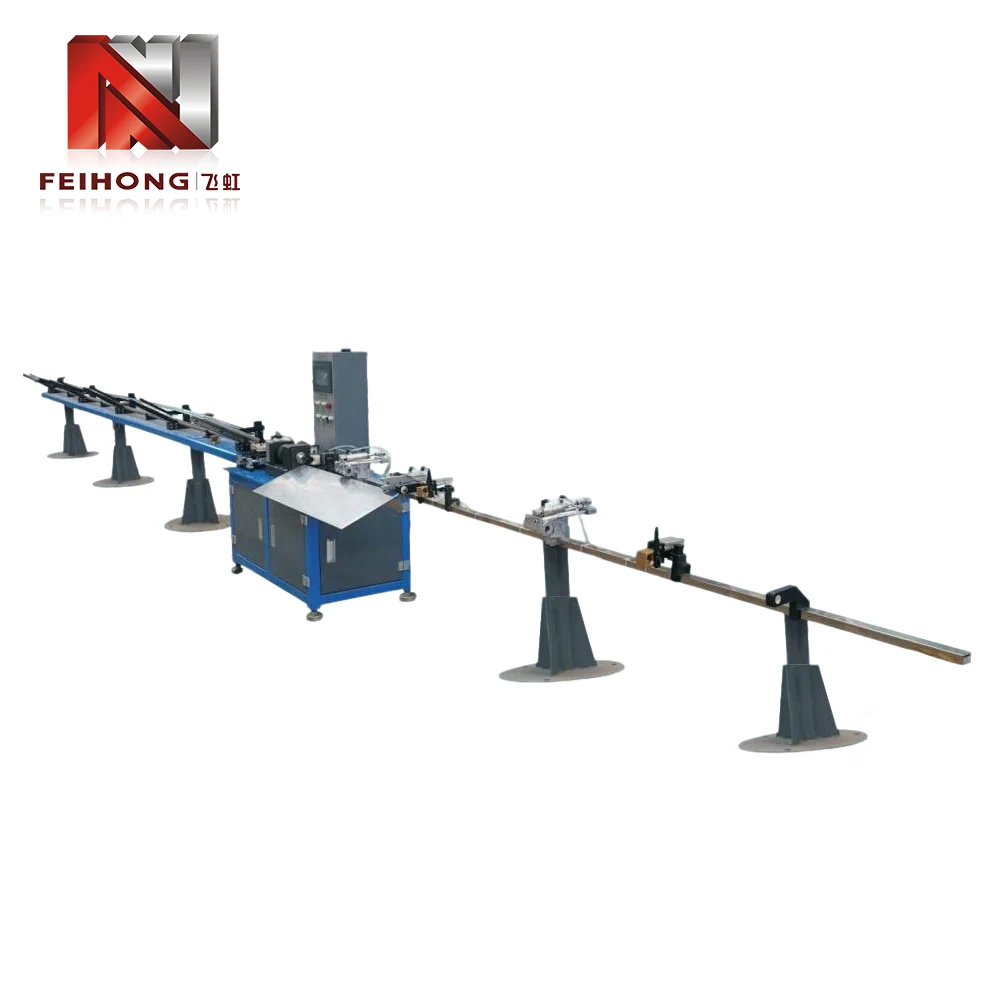 Popolnoma avtomatski podajalnik cevi, integriran s hitrim rezalnim strojem v sodobnem proizvodnem okolju.
V tradicionalnih proizvodnih okoljih je bilo dovajanje cevi ročno: operaterji so pobrali posamezne cevi, jih postavili v stroj za rezanje ali obdelavo in odstranili končne kose. Ta pristop ni bil samo delovno intenziven, ampak je uvedel tudi znatno variabilnost v hitrosti in kakovosti proizvodnje. Cevni podajalnik odpravlja te neučinkovitosti z avtomatizacijo postopka ravnanja z materialom, kar omogoča dosledno, ponovljivo dovajanje, ki podpira proizvodnjo velikih količin z minimalnim človeškim posredovanjem.
Pomen dovajalnika cevi presega preprost prihranek dela. V sodobni proizvodnji, kjer prevladujeta proizvodnja ravno ob pravem času in načela vitke proizvodnje, je zmožnost vzdrževanja enakomernega, neprekinjenega pretoka materiala do procesne opreme bistvenega pomena za doseganje optimalnega pretoka. Dovajalnik cevi to doseže s kombinacijo mehanske natančnosti, elektronskega nadzora in inteligentnega zaznavanja, zaradi česar je temelj avtomatiziranih linij za obdelavo cevi v številnih panogah.
2. Tehnološki razvoj opreme za dovajanje cevi
Pot od ročnega ravnanja s cevmi do današnjih sofisticiranih dovajalnikov cevi odraža širšo pot industrijske avtomatizacije. Razumevanje te evolucije zagotavlja bistven kontekst za vrednotenje zmogljivosti sodobnih sistemov za dovajanje cevi.
2.1 Obdobje ročnega ravnanja s cevmi
Na začetku obdelave cevi je bilo vse ravnanje z materialom opravljeno ročno. Delavci bi posamezne cevi vzeli iz skladiščnih regalov, jih odnesli do strojev za rezanje ali oblikovanje in jih ročno podali v predelovalno opremo. Ta pristop je bil sam po sebi omejen s človeškimi dejavniki: utrujenostjo, nedoslednostjo in nezmožnostjo vzdrževanja enakomerne hitrosti podajanja v dolgih izmenah. Poleg tega je ročno ravnanje predstavljalo veliko varnostno tveganje, zlasti pri delu s težkimi cevmi ali cevmi z ostrimi robovi.
2.2 Uvedba mehaniziranih krmilnih sistemov
Prvi mehanizirani dovodni sistemi so se pojavili sredi 20. stoletja, običajno z uporabo preprostih valjčnih transporterjev ali mehanizmov na verižni pogon za premikanje cevi vzdolž proizvodne linije. Ti zgodnji sistemi so zmanjšali nekaj ročnega napora, vendar so še vedno zahtevali posredovanje operaterja za nakladanje in pozicioniranje. Manjkalo jim je natančnega nadzora nad dolžino podajanja in časom, kar je omejevalo njihovo učinkovitost pri visoko natančnih aplikacijah.
2.3 Vzpon računalniško vodenih cevnih podajalnikov
S pojavom programabilnih logičnih krmilnikov (PLC) in tehnologije servo motorjev v osemdesetih in devetdesetih letih prejšnjega stoletja so cevni dovodniki doživeli dramatično preobrazbo. Računalniško vodeni sistemi bi lahko natančno regulirali dolžino podajanja, hitrost in pospešek, kar bi omogočilo dosledno postavitev cevi za operacije rezanja ali oblikovanja. Integracija vmesnikov človek-stroj (HMI) je operaterjem omogočila preprosto nastavitev parametrov in spremljanje delovanja, kar je skrajšalo čas nastavitve in izboljšalo splošno učinkovitost opreme.
2.4 Sodobni cevni podajalnik: inteligenca in povezljivost
Današnji cevni podajalniki so visoko sofisticirane naprave, ki vključujejo senzorje, beleženje podatkov in komunikacijske protokole za integracijo s sistemi za avtomatizacijo celotne tovarne. Sodobni cevni podajalniki se lahko samodejno prilagajajo spremembam v premeru cevi, debelini stene in sestavi materiala, kar zagotavlja optimalno zmogljivost podajanja v spremenljivih pogojih. Imajo tudi zmožnosti predvidevanja vzdrževanja, ki operaterje opozorijo na morebitne težave, preden povzročijo izpade.
Ta razvoj je dovajalnik cevi uveljavil kot ključnega dejavnika napredne proizvodnje, ki podjetjem omogoča doseganje višjih stopenj proizvodnje, izboljšano kakovost in večjo prilagodljivost pri odzivanju na zahteve kupcev.
3. Osnovne komponente in načela delovanja
Razumevanje notranje arhitekture cevnega podajalnika je bistvenega pomena za izbiro prave opreme za določeno aplikacijo ter za učinkovito vzdrževanje in odpravljanje težav. Čeprav se zasnove med proizvajalci razlikujejo, ima večina cevnih podajalnikov skupen nabor osnovnih komponent.
3.1 Nakladalni mehanizem
Nakladalni mehanizem je odgovoren za sprejemanje surovih cevi iz skladiščnega stojala ali tekočega traku in njihovo predstavitev v sistem za dovajanje. Glede na zasnovo je nakladanje lahko ročno, polavtomatsko ali popolnoma samodejno. Samodejni nakladalni sistemi pogosto uporabljajo dvižno napravo, ki dvigne snop cevi in jim omogoči, da se posamezno kotalijo na dovodni tir.
3.2 Pogonski sistem podajanja
Sistem dovajalnega pogona premakne cev naprej do obdelovalne postaje. To običajno vključuje niz motornih valjev ali razporeditev ščipalnih valjev, ki jih poganja servo motor. Servo motor zagotavlja natančen nadzor nad hitrostjo in dolžino podajanja, kar omogoča, da se podajalnik cevi prilagodi različnim premerom cevi in zahtevam glede obdelave.
3.3 Komponente za vodenje in poravnavo
Za zagotovitev, da cev pravilno vstopi v obdelovalni stroj, ima podajalnik cevi vodilne valje, stranske poravnalne plošče in naprave za ravnanje. Te komponente preprečujejo poševnost, upogibanje ali neporavnanost, ki bi lahko povzročila napake pri obdelavi.
3.4 Nadzorni sistem
Sodobni cevni podajalniki so opremljeni s programabilnim logičnim krmilnikom (PLC) in uporabniku prijaznim HMI zaslonom na dotik. Nadzorni sistem upravlja dovodne parametre, nadzoruje senzorje in komunicira z opremo navzgor in na koncu. Mnogi sistemi vključujejo tudi zmožnosti daljinskega nadzora za centralizirano upravljanje proizvodnje.
3.5 Senzorji in povratne naprave
Vrsta senzorjev – vključno s stikali za približevanje, fotoelektričnimi senzorji in kodirniki – zagotavlja povratne informacije v realnem času o položaju cevi, dolžini podajanja in statusu sistema. Ta povratna informacija omogoča krmiljenje z zaprto zanko, ki zagotavlja dosledno natančnost hranjenja in zgodnje odkrivanje nepravilnosti.
Te komponente skupaj tvorijo robusten sistem, ki lahko obvlada široko paleto velikosti cevi in materialov, hkrati pa ohranja visoko raven natančnosti in zanesljivosti.
4. Popolnoma avtomatski proti polavtomatskim podajalnikom cevi
Cevni dovodniki so na splošno razvrščeni v dve vrsti: popolnoma avtomatski in polavtomatski. Izbira med temi konfiguracijami je odvisna od obsega proizvodnje, razpoložljivosti delovne sile in proračuna.
4.1 Popolnoma avtomatski podajalniki cevi
Popolnoma avtomatski podajalniki cevi zahtevajo minimalno posredovanje operaterja. Odlikuje jih samodejno polnjenje iz nabojnika ali snopa, neprekinjeno podajanje posameznih cevi in samodejni izmet končnih kosov. Ti sistemi so idealni za velikoserijska proizvodna okolja, kjer sta najpomembnejša doslednost in hitrost. Vloga operaterja je omejena na spremljanje sistema, prilagajanje parametrov preko HMI in dopolnjevanje zaloge surovin.
Napredni popolnoma samodejni podajalniki se lahko integrirajo tudi z nadaljnjo opremo, kot so stroji za posnemanje robov, enote za rezanje navojev in varilne postaje, kar ustvari popolnoma avtomatizirano proizvodno celico.
4.2 Polavtomatski dovajalnik cevi
Polavtomatski podajalniki cevi zahtevajo, da operater vsako cev ročno naloži v mehanizem podajanja. Podajalnik nato prevzame natančno pozicioniranje in pomik cevi do predelovalne postaje. Ta vrsta podajalnika je primerna za manjše količine proizvodnje ali za aplikacije, kjer so cevi različnih dolžin ali velikosti, ki jih je težko avtomatizirati. Polavtomatski podajalniki so običajno cenovno dostopnejši in lažji za vzdrževanje kot popolnoma avtomatske enote.
4.3 Primerjava zmogljivosti
Naslednja tabela povzema ključne razlike med obema vrstama:
| Funkcija | Popolnoma samodejno | Polavtomatski |
|---|---|---|
| Način nalaganja | Samodejno iz revije/svežnja | Ročno nalaganje operaterja |
| Sodelovanje operaterja | Minimalno (samo spremljanje) | Zahteva redno nalaganje |
| Hitrost proizvodnje | Visoko, neprekinjeno | Zmerno, odvisno od operaterja |
| Prilagodljivost za različne velikosti cevi | Dobro (s prilagoditvijo) | Odlično (ročni preklop) |
| Tipična uporaba | Masovna proizvodnja, avtomobili, HVAC | Delovne trgovine, izdelava po meri |
| Stroški kapitala | višje | Nižje |
Obe vrsti imata svoje mesto v sodobni proizvodnji, odločitev pa je pogosto odvisna od natančne analize proizvodnih zahtev in donosnosti operativne učinkovitosti.
5. Združljivost materiala in obseg uporabe
TheCevni podajalnikje zasnovan za obdelavo širokega spektra cevastih materialov, zaradi česar je vsestranski v več panogah.
5.1 Vrste materiala
Cevni podajalniki se običajno uporabljajo z:
- Bakrene cevi:Uporablja se v HVAC, vodovodnih in hladilnih sistemih
- Jeklene cevi (karbon, nerjaveče, pocinkane):Uporablja se v gradbeništvu, avtomobilskih izpušnih sistemih in strukturnih aplikacijah
- Aluminijaste cevi:Uporablja se v vesoljskih, avtomobilskih izmenjevalnikih toplote in lahkih konstrukcijah
- Plastične in kompozitne cevi:Uporablja se v kemični predelavi in telekomunikacijah
- Cevi iz zlitine:Uporablja se pri visokotemperaturnih in visokotlačnih aplikacijah
Dovajalnik cevi mora biti opremljen z ustreznimi prijemalnimi in vodilnimi komponentami, da se prilagodi površinski obdelavi, trdoti in teži določenega materiala, ki se obdeluje.
5.2 Razponi premera in dolžine cevi
Sodobni cevni podajalniki so na voljo v različnih velikostih, z zmogljivostmi od cevi majhnega premera (6 mm) do cevi velikega premera (do 150 mm ali več). Dolžina podajanja je prav tako nastavljiva, pri čemer nekateri sistemi lahko podajajo dolžine, ki presegajo 10 metrov.
5.3 Ključne industrijske panoge
Zaradi vsestranske uporabnosti so cevni podajalniki bistveni v naslednjih sektorjih:
- Avtomobilizem:Proizvodnja izpušnih cevi, zavornih cevi, cevi za gorivo in strukturnih cevi
- HVAC in hlajenje:Proizvodnja toplotnih izmenjevalnikov, kondenzatorskih tuljav in vodov za hladilno sredstvo
- Gradbeništvo in infrastruktura:Izdelava gradbenih odrov, ograj in konstrukcijskih nosilcev
- Aerospace:Proizvodnja hidravličnih cevi, cevi za gorivo in strukturnih komponent
- Obnovljiva energija:Proizvodnja okvirjev solarnih panelov, konstrukcijskih delov vetrnih turbin in geotermalnih cevi
Vsaka industrija postavlja posebne zahteve za cevni podajalnik, kot je delovanje pri visoki hitrosti za avtomobilske linije ali izjemna natančnost za uporabo v vesolju. Modularna zasnova sodobnih cevnih podajalnikov omogoča, da jih prilagodite tem različnim zahtevam.
6. Integracija s sistemi za rezanje in oblikovanje
Cevni podajalnik redko deluje ločeno; običajno je del proizvodne linije, ki vključuje opremo za rezanje, oblikovanje, posnemanje ali varjenje. Pravilna integracija je ključnega pomena za doseganje nemotenega pretoka materiala in maksimiranje splošne produktivnosti.
6.1 Sinhronizacija z rezalnimi stroji
Pri tipični liniji za rezanje podajalnik cevi pomakne cev do vnaprej določene dolžine, nato pa se ustavi, medtem ko rezalni stroj – pogosto visokohitrostna krožna žaga ali laserski rezalnik – opravi rez. Podajalnik nato premakne naslednji segment. To sinhrono delovanje zahteva natančno komunikacijo med krmilnikom podajalnika in krmilnim sistemom rezalnega stroja, pogosto prek vmesnika fieldbus, kot sta Profinet ali EtherCAT.
6.2 Usklajevanje z opremo za oblikovanje in končno obdelavo
Pri aplikacijah, ki zahtevajo upogibanje cevi, razširjanje ali vrezovanje navojev, mora podajalnik cevi dostaviti cev do preoblikovalne postaje v pravilni orientaciji in ob pravem času. Napredni sistemi vključujejo servo nadzorovano pozicioniranje, ki lahko obrne cev na določen kot, preden vstopi v oblikovalno matrico, kar omogoča zapletene večstopenjske operacije.
6.3 Integracija z zlagalniki in transporterji
Po obdelavi se končne cevi običajno odstranijo z zlagalnikom ali transportnim sistemom. Nadzorni sistem podajalnika cevi se lahko uskladi s temi napravami na koncu toka, da zagotovi nemoten prenos in prepreči ozka grla.
6.4 Vloga vmesnika človek-stroj (HMI)
HMI služi kot osrednja točka za nastavitev in nadzor celotnega integriranega sistema. Operaterji lahko vnesejo želene dolžine reza, podajalne hitrosti in druge parametre, HMI pa prikazuje status v realnem času, alarme in štetje proizvodnje. Sodobni HMI pogosto vključujejo vmesnike z zaslonom na dotik in intuitivno grafiko, kar poenostavi delovanje in skrajša krivuljo učenja za nove operaterje.
7. Vzdrževanje, zanesljivost in vidiki delovanja
Za zagotovitev dolge življenjske dobe in doslednega delovanja je nujno redno vzdrževanje cevnega podajalnika. Priporočajo se naslednje prakse:
7.1 Urnik preventivnega vzdrževanja
Strukturiran program preventivnega vzdrževanja mora vključevati:
- Dnevni pregledi:Preverite stanje valjev, preverite nenavaden hrup ali vibracije in preverite odčitke HMI
- Tedensko vzdrževanje:Namažite gibljive dele, očistite senzorje in preverite poravnavo vodilnih komponent
- Mesečni pregledi:Preverite napetost jermena ali verige, preizkusite funkcije zaustavitve v sili in preglejte zgodovino alarmov
- Četrtletni servis:Izvedite poglobljen pregled servo motorjev, menjalnikov in povezav krmilnega sistema
- Letni remont:Zamenjajte obrabljive dele, kot so valji, ležaji in pogonski jermeni, ter ponovno umerite povratne naprave
7.2 Pogoste težave in odpravljanje težav
Nekatere tipične operativne težave vključujejo:
- Neskladna dolžina podajanja:Pogosto zaradi neusklajenosti dajalnika, zdrsa valjev ali obrabljenih komponent pogona
- Oznake površine cevi:Nastane zaradi umazanih ali poškodovanih vodilnih valjev
- Neusklajenost cevi, ki vstopa v obdelovalni stroj:Običajno zaradi obrabljenih vodil ali nepravilne nastavitve
- Komunikacijske napake med podajalnikom in rezalnim strojem:Običajno se odpravi s preverjanjem kablov in parametrov programa PLC
7.3 Varnostne funkcije
Sodobni cevni podajalniki so opremljeni s številnimi varnostnimi funkcijami, vključno s svetlobnimi zavesami, gumbi za zaustavitev v sili in varnostnimi zaporami, ki preprečujejo delovanje, ko so varovala odprta. Ustrezno usposabljanje o teh varnostnih sistemih je bistveno za vse operaterje.
7.4 Povečanje časa delovanja in zanesljivosti
Za čim večjo zanesljivost proizvajalci priporočajo uporabo originalnih nadomestnih delov, vzdrževanje zaloge kritičnih rezervnih delov in vzdrževanje čistega delovnega okolja. Poleg tega lahko posodobitve programske opreme, ki jih zagotovi proizvajalec opreme, izboljšajo zmogljivost in dodajo nove funkcije.
8. Pogosto zastavljena vprašanja
Medtem ko obe napravi dovajata material v obdelovalne stroje, je podajalnik cevi posebej zasnovan za cevaste materiale (votle odseke) in običajno vključuje vodilne in podporne funkcije, ki preprečujejo deformacijo. Podajalnik palic se uporablja za polne okrogle palice, pogosto pri struženju.
Nekateri napredni podajalniki cevi imajo mehanizme za hitro nastavitev in programabilne parametre, ki omogočajo hitro preklapljanje med velikostmi. Vendar pa večina sistemov zahteva nekaj ročnega prilagajanja vodilnih komponent in nastavitev podajanja pri preklopu premera cevi.
Servo gnani podajalniki cevi običajno dosegajo natančnost podajalne dolžine v območju ±0,2 mm, odvisno od kakovosti dajalnika in mehanskega stanja podajalnega mehanizma. Vrhunski sistemi lahko dosežejo ±0,05 mm za natančne aplikacije.
S pravilnim vzdrževanjem lahko cevni podajalnik zanesljivo deluje 15 do 20 let ali več. Ključne komponente, ki se obrabijo, kot so valji, pogonski jermeni in ležaji, bo morda treba zamenjati v intervalih od 2 do 5 let, odvisno od delovnega cikla.
Da, tudi popolnoma samodejni sistemi zahtevajo usposobljene operaterje za nastavitev parametrov, izvajanje rutinskih pregledov in odpravljanje manjših težav. Vendar je usposabljanje običajno manj intenzivno kot za operacije ročnega podajanja, sodobni HMI pa naredijo sistem uporabniku prijazen.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.je zaupanja vreden proizvajalec dovajalnikov cevi in opreme za obdelavo cevi, ki strankam po vsem svetu zagotavlja inovativne rešitve. Če želite raziskati, kako lahko naši podajalniki cevi izboljšajo vašo proizvodno učinkovitost,kontaktirajte nasza strokovno svetovanje in načrtovanje sistema po meri.
Stopite v stik