Izdelki
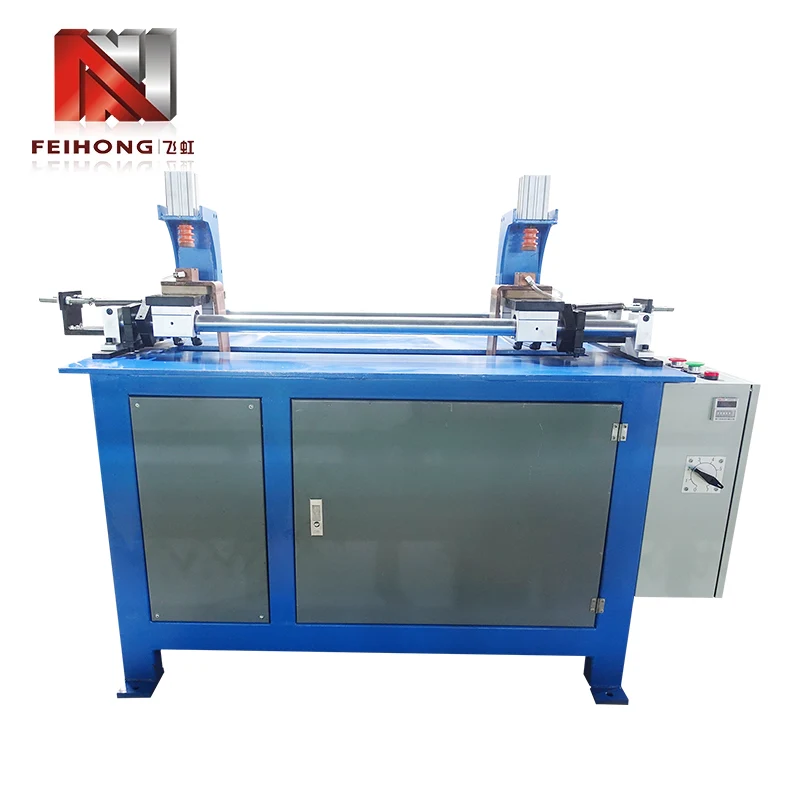
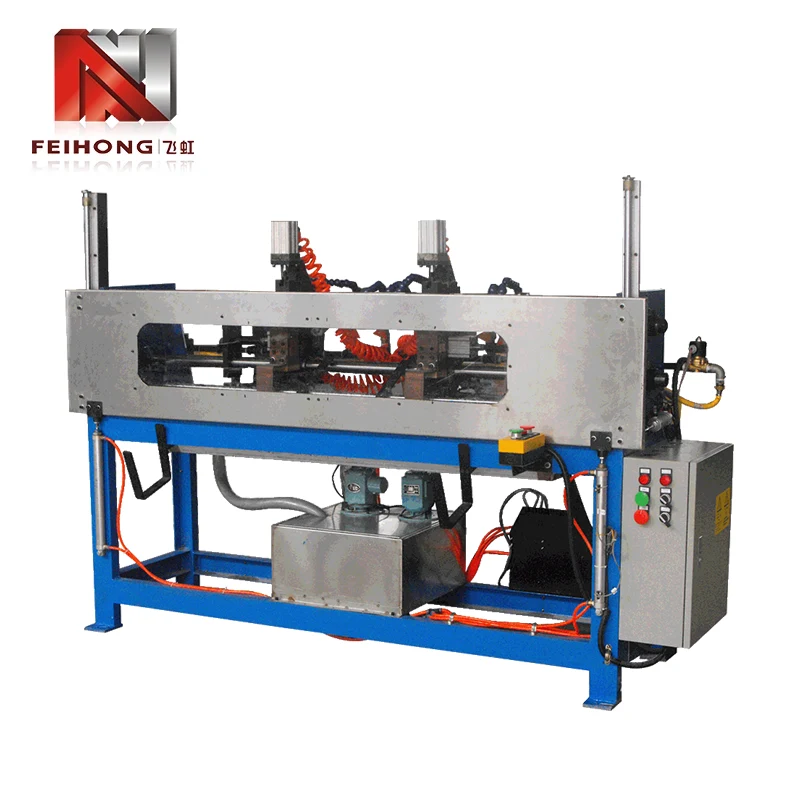
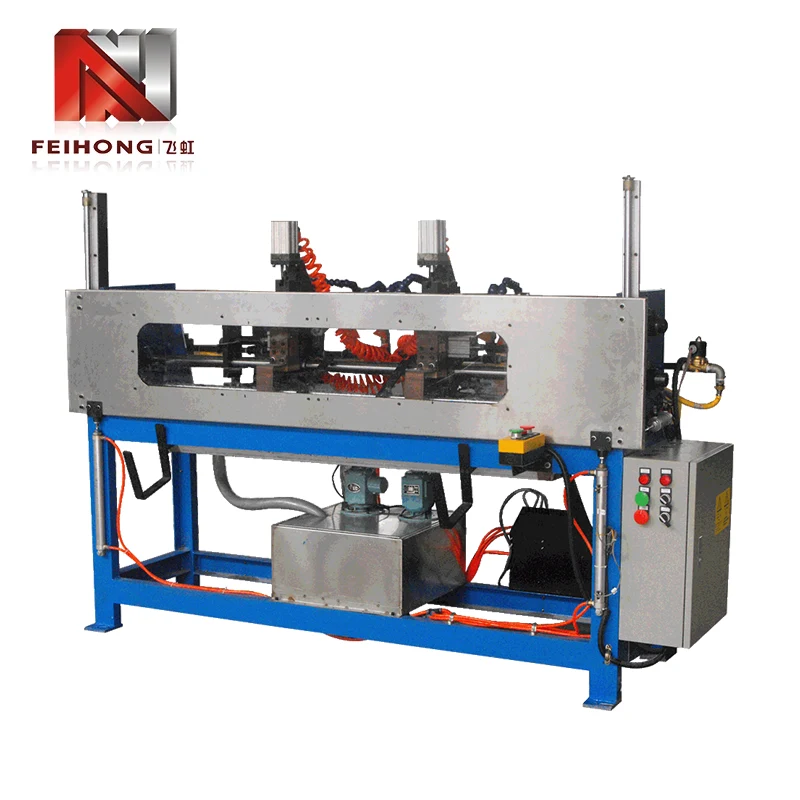
Točkovni varilec za varjenje vodilnih drogov in sponk

Točkovni varilec za varjenje vodilnih drogov in sponk

Model:FH-149A
Točkovni varilec za varjenje vodilnih drogov in končnih ušes Feihong® — kitajskega proizvajalca z globokim strokovnim znanjem in izkušnjami pri sestavljanju grelnih cevi. Celovitost vsakega spoja vodila in droga neposredno določa življenjsko dobo grelnika in ta stroj je zasnovan tako, da zagotavlja dosledne povezave z nizkim uporom v milijonih ciklov. Njegov impulz praznjenja kondenzatorja natančno spaja različne kovine (Ni-Cr, nerjaveče jeklo, baker), ne da bi zmanjšal trdnost opornika, kar je izziv, ki ga splošni varilci ne morejo obvladati. Kadar je zanesljivost vašega končnega izdelka odvisna od kakovosti končnega spoja, Feihong® ponuja specializirano rešitev za varjenje, ki je bila od leta 1992 preizkušena v visoko mešanih proizvodnih okoljih.
Točkovni varilec Feihong® za varjenje vodilnih stebrov in končnih ušes  je namensko zasnovan za proizvajalce električnih grelnih cevi, ki zahtevajo popolno skladnost spoja med vodilnimi palicami (ali vodilnimi stebri) in končnimi ušesi. Kot dobavitelj celotnih proizvodnih linij grelnih cevi Feihong® integrira ta varilnik s postajami za polnjenje, tesnjenje in testiranje cevi. Stroj sprejme trifazno napajanje 380 V, trifazno 220 V ali enofazno napajanje 220 V z nazivno močjo 2 KVA in zvezno nastavljivo napetostjo kondenzatorja od 0 do 435 V. Njegov sistem sile pnevmatske elektrode v kombinaciji s hitrim praznjenjem kondenzatorja zagotavlja kratkotrajen impulz, ki ustvari trdni zvar z minimalno toplotno prizadeto cono – pri čemer se ohrani mehanska trdnost vodila, hkrati pa se zagotovi električni kontaktni upor pod 100 µΩ. S preizkušeno zmogljivostjo 30.000 spajanj na 8-urno izmeno ta varilnik izpolnjuje zahteve po količini obsežne proizvodnje ogrevalnih cevi, medtem ko njegova ponovljivost zmanjšuje napake pri predelavi in ​​na terenu.


Ključna vloga zvarov vodilnih stebrov pri delovanju grelnika

V grelni cevi je povezava med notranjo uporovno žico in zunanjim priključnim čepom najbolj nagnjen k okvaram vmesnik. Spoj z visokim uporom ustvarja lokalno toploto, pospešuje oksidacijo in sčasoma odpre tokokrog. Ta varilec obravnava te načine okvare s tremi osredotočenimi oblikovalskimi odločitvami.

  • 1. Energetska natančnost:nastavitev napetosti kondenzatorja (0–435 V) omogoča fino nastavitev za različne kombinacije materialov – na primer, žica iz nikelj-kroma in bakra zahteva manj energije kot žica iz nerjavečega jekla v baker.
  • 2. Stabilnost sile elektrode:pnevmatski sistem vzdržuje stalen pritisk vpenjanja (±2 %) ne glede na nihanja zraka v delavnici, kar zagotavlja dosleden kontaktni upor pred izpustom.
  • 3. Nadzor trajanja impulza:fiksni čas praznjenja (≈8 ms) je optimiziran za dele s tankimi preseki, kar preprečuje taljenje, hkrati pa dosega popolno zlitje.

Te funkcije neposredno pomenijo nižje stopnje zavrnitve in daljšo življenjsko dobo grelnikov, kar sta glavni prioriteti proizvajalcev grelnih cevi.

Konfiguracija in vzdrževanje elektrod za končno varjenje

Točkovni varilec za varjenje vodilnih stebrov in sponk je pogosto izdelan iz medenine ali pokositrenega bakra, ki ima drugačne toplotne lastnosti kot svinčeni stebri. Ustrezna zasnova in vzdrževanje elektrod sta bistvenega pomena za doseganje doslednih zvarov brez lepljenja ali pretiranih vdolbin. Naslednje prakse priporočajo aplikacijski inženirji podjetja Feihong®.

  • 1. Izbira materiala elektrode:za terminale na osnovi bakra ponuja disperzijsko ojačan baker (npr. Cu‑Al₂O₃) najboljše ravnotežje med prevodnostjo in odpornostjo proti deformacijam; za jeklene terminale je prednostna volfram-baker.
  • 2. Geometrija konice:majhen polmer (R2-R3) na zgornji elektrodi koncentrira tok za enakomerno grudo, medtem ko mora biti spodnja elektroda ravna ali rahlo zaobljena, da podpira vodilni drog brez upogibanja.
  • 3. Čiščenje in oblačenje:kopičenje oksida na konici poveča kontaktno odpornost in povzroči brizganje. Lahka obdelava vsakih 500–800 zvarov s fino pilo ali obdelavo elektrod povrne obliko in odstrani onesnaževalce.
  • 4. Hladilna voda (neobvezno):za neprekinjene cikle visoke obremenitve so na voljo vodno hlajena držala elektrod za preprečevanje pregrevanja in zmanjšanje obrabe konic.

Upoštevanje teh smernic pomaga ohranjati kakovost zvara v dolgih proizvodnih serijah in podaljšuje življenjsko dobo elektrod ter zmanjšuje stroške potrošnega materiala in čas izpada.

Nastavitev parametrov za različne pare materialov

Vsestranskost tega varilnika izhaja iz njegove nastavljive napetosti kondenzatorja in pnevmatskega tlaka. Vendar iskanje optimalne kombinacije za določen par materialov zahteva sistematično testiranje. Spodnja tabela prikazuje izhodišča na podlagi običajnih materialov grelnih cevi.

Material za glavno objavo Material terminala Napetost kondenzatorja (V) Sila elektrode (kN)
Ni-Cr zlitina (ø2,5 mm) medenina (t=0,8 mm) 280-320 1,8–2,2
Nerjaveče jeklo (ø3,0 mm) Baker (t=1,0 mm) 340-380 2,0–2,5
Jeklo, prevlečeno z bakrom (ø2,0 mm) Pokositreni baker 220-260 1,5–1,8
Inconel (ø2,8 mm) Ponikljano jeklo 300-350 2.2–2.6

Te vrednosti so začetni predlogi; končne nastavitve je treba potrditi s preverjanjem premera zvara (cilj 1,2–1,5× premera žice) in trdnosti preskusa vlečenja. Feihong® zagotavlja optimizacijo parametrov na kraju samem kot del naše storitve zagona.

Povečanje produktivnosti in primer iz resničnega sveta

Prehod z običajnega točkovnega varilnika na izmenični tok na ta stroj za praznjenje kondenzatorja pogosto prinese takojšnje izboljšave v hitrosti in kakovosti. Srednje velika tovarna grelnih cevi v Guangdongu je zamenjala tri starejše enote z dvema strojema FH‑149A in v obdobju šestih mesecev dosegla naslednje rezultate.

  • 1. Povečanje pretoka:vsak stroj dosledno proizvede 30.000 zvarov na izmeno, kar ustreza prejšnji proizvodnji 1,5 stroja, s čimer se sprosti talni prostor.
  • 2. Zmanjšanje ostankov:stopnja zavrženja pri varjenju svinčenih stebrov se je zmanjšala z 1,8 % na 0,2 %, s čimer smo letno prihranili približno 120.000 končnih cevi.
  • 3. Varčevanje z energijo:princip praznjenja kondenzatorja porabi 40 % manj energije na zvar v primerjavi s starimi AC enotami, kar zmanjša račune za elektriko za več kot 2000 USD na leto.
  • 4. Sprejem operaterja:preprosto krmiljenje napetosti in manometra je skrajšalo čas vadbe z dveh dni na štiri ure.

Te oprijemljive prednosti dokazujejo, da se naložba v specializiranega varilca hitro povrne, hkrati pa izboljša splošno stabilnost proizvodnje.

Tovarniško testiranje in potrdila o kakovosti

Vsak stroj, ki zapusti tovarno Feihong®, je podvržen celovitemu testnemu protokolu, ki simulira dejanske proizvodne pogoje. Naših šest namenskih delavnic (strojna obdelava, električna montaža, navijanje transformatorja, oblikovanje kondenzatorjev, barvanje in končna montaža) nam omogoča nadzor kakovosti od surovin do končnega izdelka.

  • 1. Preskus kondenzatorske banke:vsakemu kondenzatorju se izmeri ESR in kapacitivnost; sestavljena banka je izpostavljena 500 ciklom polnjenja-praznjenja pri najvišji napetosti, da se preveri stabilnost.
  • 2. Preskus pnevmatskega tokokroga:s kalibriranim merilnikom se preverita linearnost in ponovljivost giba cilindra in tlaka.
  • 3. Preskus učinkovitosti varjenja:niz standardnih testnih kuponov (Ni-Cr žica na bakreno zanko) je privarjen; premer kepe in natezna trdnost sta zapisana in morata ustrezati notranjim specifikacijam.
  • 4. Električna varnost:izolacijska upornost, dielektrična trdnost in kontinuiteta ozemljitve so testirani v skladu z IEC 60204-1.

Vsak točkovni varilec za varjenje vodilnih stebričkov in sponk je opremljen s potrdilom o preskusu in 12-mesečno garancijo, ki zajema vse neobrabljive dele. Vzdržujemo tudi lokalno zalogo rezervnih delov za hitro zamenjavo.

Pogosta vprašanja o končnem varjenju

V: Kako preprečim, da bi se sponke po varjenju razbarvale?
O: Razbarvanje je posledica oksidacije zaradi prekomerne toplote. Zmanjšujte napetost kondenzatorja v korakih po 10 voltov, dokler zvar ni še vedno močan, vendar čep ohrani prvotno barvo. Prepričajte se tudi, da je sila elektrode zadostna za vzdrževanje dobrega stika – majhna sila lahko povzroči iskrenje in pregrevanje.

V: Ali lahko ta varilec obdeluje svinčene drogove s predhodno nanesenim spajkom ali premazom?
O: Da, vendar boste morda morali prilagoditi napetost nekoliko nižje (za 10–15 %), ker lahko premaz zmanjša kontaktni upor. Priporočljivo je, da po možnosti očistite prevleko z območja varjenja ali opravite testno vožnjo, da določite optimalne parametre.

V: Kako pogosto naj zamenjam kondenzatorsko baterijo?
O: Pri normalni uporabi (30.000 zvarov/izmeno, ena izmena) imajo elektrolitski kondenzatorji življenjsko dobo približno 5–7 let ali 1 milijon ciklov polnjenja. Priporočamo letno preverjanje kapacitivnosti; če vrednost pade za več kot 15 %, se priporoča zamenjava.

V: Kakšna je najmanjša količina naročila za ta stroj?
O: Za standardni model ni MOQ. Prodajamo posamezne enote kot tudi pakete proizvodnih linij. Prosimo, kontaktirajte našo prodajno ekipo za dobavne roke in cene.

Energy Storage Spot Welder


Hot Tags: Točkovni varilec za varjenje vodilnih drogov in sponk
Pošlji povpraševanje
Kontaktne informacije
Če imate kakršno koli poizvedbo o citatu ali sodelovanju, nam vas prosimo, da nam pošljete e -pošto na judyzhufeihong@gmail.com ali uporabite naslednji obrazec za poizvedbo. Naš prodajni zastopnik vas bo kontaktiral v 24 urah. Hvala za zanimanje za naše izdelke.
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti
ZavrniSprejmi